
Sweepen / Sweep-Strahlen – schonende Oberflächenvorbereitung
Sweepen, auch Sweep-Strahlen oder Sweep-Blasting genannt, ist ein schonendes Strahlverfahren zur Reinigung und gezielten Aufrauung von Oberflächen.
Besonders häufig wird Sweep-Strahlen bei verzinkten Bauteilen eingesetzt, um die Oberfläche auf eine nachfolgende Beschichtung vorzubereiten. Ziel ist eine gleichmäßige und haftfähige Oberfläche, ohne die vorhandene Zinkschicht unnötig abzutragen.
Mit dem passenden Strahlmittel und abgestimmten Prozessparametern lässt sich Sweepen sowohl im Druckluftstrahlverfahren als auch – unter geeigneten Voraussetzungen – im Schleuderradverfahren durchführen.
Was ist Sweepen /Sweep-Strahlen?
Beim Sweepen wird eine Oberfläche mit vergleichsweise geringer Strahlintensität bearbeitet. Anders als bei einer intensiven Strahlreinigung steht nicht ein hoher Materialabtrag im Vordergrund.
Das Verfahren dient dazu, die Oberfläche zu reinigen und kontrolliert aufzurauen, um geeignete Voraussetzungen für nachfolgende Beschichtungsprozesse zu schaffen.
Typische Anwendungen sind:
- verzinkte Bauteile
- Vorbereitung für Pulver- und Nasslackierungen
- Duplex-Systeme
- empfindliche metallische Oberflächen
- definierte Oberflächenvorbereitung vor einer Beschichtung
Warum werden verzinkte Oberflächen gesweept?
Verzinkte Oberflächen stellen besondere Anforderungen an die Oberflächenvorbereitung. Beim Sweep-Strahlen soll die Oberfläche gereinigt und leicht aufgeraut werden, ohne die schützende Zinkschicht unnötig zu reduzieren.
Dadurch kann eine geeignete Oberfläche für nachfolgende Beschichtungen entstehen.
Ein besonders wichtiges Einsatzgebiet des Sweep-Strahlens ist die Oberflächenvorbereitung von verzinktem Stahl.
Durch das kontrollierte Strahlen kann die Zinkoberfläche gereinigt und leicht aufgeraut werden. Dadurch entsteht eine geeignete Oberfläche für nachfolgende Beschichtungen, beispielsweise Pulver- oder Nasslackierungen.
Wichtig ist dabei die richtige Abstimmung des gesamten Strahlprozesses. Eine zu intensive Bearbeitung kann die vorhandene Zinkschicht unnötig reduzieren.
Sweepen als Vorbereitung für Duplex-Systeme
Bei Duplex-Systemen wird der Korrosionsschutz einer Verzinkung mit einer zusätzlichen organischen Beschichtung kombiniert.
Das Sweep-Strahlen kann dabei einen wichtigen Schritt der Oberflächenvorbereitung darstellen.
Bewährt hat sich das Sweepen besonders bei der Ausführung von Duplex-Systemen, bei denen sich zwei autonome Schutzverfahren ergänzen. Sie basieren auf einer Verzinkung und einer einschichtigen oder mehrschichtigen Nass- oder Pulverlackierung, die zusammen ein Korrosionsschutzsystem mit sehr langer Schutzdauer bilden.
Durch das Sweep-Strahlen kann die Oberfläche vor der Beschichtung wirksam und schnell vorbereitet werden, da der Zinküberzug in einem Arbeitsschritt gereinigt und aufgeraut wird.
Was ist bei Weiẞrost und Verunreinigungen zu beachten?
Ein primärer Einsatzzweck des Sweepens ist dabei die Beseitigung von haftmindernden Rückständen vor dem Auftrag der Beschichtung. Dazu gehören die arteigenen Verunreinigungen des Zinks, wie Weißrost (Zinkhydroxid, Zinkoxid und Zinkcarbonat), aber auch artfremde Verunreinigungen, wie etwaige Passivierungen, die temporär als Korrosionsschutz aufgebracht wurden.
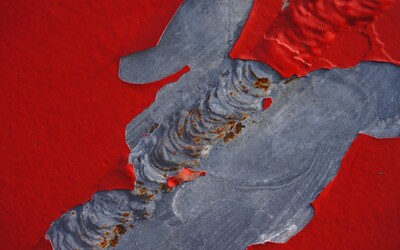
GÜNSTIGE OBERFLÄCHENTOPOGRAFIE
Zugleich wird beim Sweep-Strahlen die gewöhnlich glatte Oberfläche des Zinküberzugs durch das auftreffende Strahlmittel umfassend profiliert und leicht aufgeraut. Die veränderte Oberflächentopografie und die damit einhergehende Vergrößerung der Gesamtoberfläche steigert die Kontaktfläche zwischen Zink und Beschichtung erheblich und schafft so mehr Haftgrund auf gleicher Fläche. Das mit dem Sweepen erzeugte Rauheitsprofil begünstigt darüber hinaus die mechanische Verklammerung der Beschichtung und macht sie weniger anfällig gegenüber Zug-, Druck-, und Schälbeanspruchungen.
Warum ist eine kontrollierte Bearbeitung der Zinkschicht wichtig?
Die Oberflächenvergrößerung durch das Sweepen begünstigt zudem das Ausgasen von flüchtigen Luft- und Wasserstoffrückständen, die insbesondere in schichtstarken Feuerverzinkungen häufig eingelagert sind. Denn speziell der, unter hoher Temperatur ausgeführte thermo-chemische Vernetzungsprozess bei Pulverlacken, begünstigt deren Austritt und kann den Lackaufbau in Gestalt von entstehenden Blasen, Kratern und Poren empfindlich stören.
Die Störungen im Schichtaufbau stellen dabei nicht nur ein dekoratives Problem dar, sondern bewirken oftmals eine erhebliche Schwächung der organischen Schutzschicht innerhalb des Duplex-Systems. Denn über derartige Schadstellen können korrosive Medien eindringen, die Verzinkung erreichen und einen Korrosionsangriff auslösen. Der sich bildende Weißrost dehnt sich flächen- und volumenmäßig aus, unterwandert zunehmend die Beschichtung und führt folglich zu Haftfestigkeitsverlusten.
Ein nach dem Sweep-Strahlen zusätzlich durchgeführtes Tempern kann den Ausgasungsprozess weiter unterstützen.
Ungeachtet dessen, ob aus dem vorliegenden Zinksubstrat gasförmige Rückstände entweichen können, besteht auch bei oberflächlich verbleibenden Weißrostnester immer die Gefahr, dass sich der Weißrost beim Einbrennen des Pulverlacks in Wasser, CO₂ und SO₂ zersetzt, Blasen bildet und die Beschichtung zum Abheben bringt. Diese vorliegenden Verunreinigungen können durch Sweepen effektiv und effizient beseitigt werden, wenn das Sweepen sach- und fachgerecht ausgeführt wird.
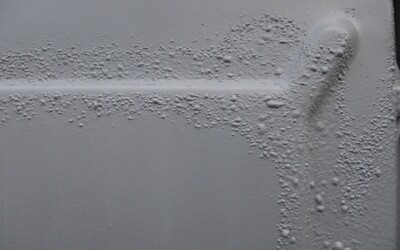
Anforderungen an den Zinküberzug
Der Zinküberzug selbst, als integraler Bestandsteil des Duplex-Schutzsystems, muss nach dem Sweep-Strahlen intakt sein und sollte einen möglichst geringen Verlust an Schichtdicke aufweisen. Voraussetzung dafür ist zunächst eine qualitativ hochwertige Verzinkung mit ausreichender Schichtstärke, wo der Zinküberzug selbst sehr gute adhäsive und kohäsive Eigenschaften aufweist. Falls nicht, dann kann auch bei einem fachgerechtem Sweepen die Zinkschicht vom Stahlsubstrat abplatzen, -kritisch sind hier insbesondere Kantenbereiche-, oder es kann zu kohäsiven Brüchen innerhalb des Zinküberzugs kommen.
Der durch das Sweepen bedingte Verlust an Zink, muss beim Verzinken mit einkalkuliert werden, weil die Schutzdauer der Verzinkung primär durch ihre eigene Schichtdicke bestimmt wird. So sollte die Schichtstärke einer Feuerverzinkung vor dem Sweepen ≥100µ betragen, sofern es das Verzinkungsgut zulässt (siehe DIN EN ISO 1461), damit nach dem Sweep-Strahlen noch eine Mindeststärke von 85µ gesichert vorliegt. Der gemessene Zinkabtrag nach dem Strahlen beträgt bestenfalls weniger als 10µ und darf 15µ keinesfalls überschreiten.
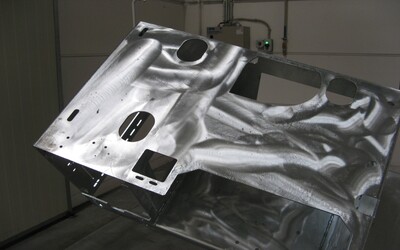
Welche Rauheit soll beim Sweepen erreicht werden?
Das Erscheinungsbild der Verzinkung muss nach dem Sweepen homogen matt bzw. seidenmatt (Schleuderradstrahlen) sein.
Die Rauheitskennziffern, gemessen mit einem Tastschnittmessgerät, betragen nach dem Sweep-Strahlprozess:
Rz – gemittelte Rautiefe: 25,0 – 50,0µ
Ra – arithmetischer Mittenrauwert: 4,0 – 6,5µ
RPc – normierte Spitzenzahl: >40
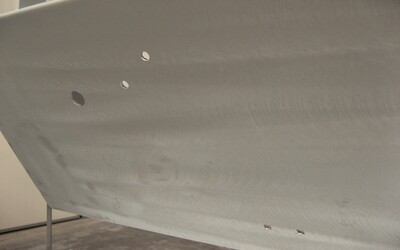
Sweepen von band- und sendzimirverzinkten Oberflächen
Bei der Oberflächenvorbereitung von sendzimir-verzinktem Stahlblech mit geringer Schichtstärke (5-40µ) ist der jeweilige Einzelfall zu prüfen, inwieweit ein Sweep-Strahlen eine geeignete Vorbereitungsmethode darstellen kann. In jedem Fall müssen die Sweep-Parameter hier noch sorgsamer auf das Strahlgut abgestimmt sein. Die grundsätzliche Eignung und die erforderlichen Verfahrensparameter können in Strahlversuchen ermittelt und festgelegt werden.
Sweep-Strahlen von Edelstahloberflächen
Das sanfte Sweep-Strahlen ist auch gut geeignet, um dünnwandiges und zumeist sehr glattes Edelstahlblech zu reinigen und es zugleich für eine Beschichtung oder Verklebung vorzubereiten. Ein Sweepen der Oberfläche erreicht hier stark verbesserte Bedingungen, indem es die natürliche oxidische Schutzschicht des Edelstahls temporär beseitigt und seine Oberfläche vergrößert. Auch besonders kritische Untergründe, wie Schweißnähte, können durch das Sweepen sehr effektiv behandelt werden.
Welches Strahlmittel eignet sich zum Sweepen?
Die Auswahl des geeigneten Strahlmittels hängt von der Oberfläche, dem gewünschten Rauheitsprofil, der Strahlanlage und dem nachfolgenden Beschichtungsprozess ab.
Neben mineralischen Strahlmitteln können für geeignete Anwendungen auch rostbeständige Edelstahl-Strahlmittel eingesetzt werden.
Entscheidend sind unter anderem:
- Form des Strahlmittels – kantige Körner erzeugen eine andere Oberflächenstruktur als runde Strahlmittel.
- Korngröße – beeinflusst das Rauheitsprofil und die Intensität der Bearbeitung.
- Härte – beeinflusst das Verhalten des Strahlmittels und dessen Wirkung auf die Oberfläche.
- Strahlparameter – Druck, Geschwindigkeit, Durchsatz und Strahlwinkel müssen auf das Werkstück abgestimmt werden.
Sweep-Strahlen mit GRITTAL® Edelstahl-Strahlmittel
GRITTAL® ist ein kantiges, rostbeständiges Edelstahl-Strahlmittel von VULKAN INOX und eignet sich für Anwendungen, bei denen Oberflächen gereinigt und gezielt aufgeraut werden sollen.
Durch seine kantige Kornform unterstützt GRITTAL® die Erzeugung einer definierten Oberflächenstruktur und kann – abhängig von Anlage, Werkstück und gewünschtem Ergebnis – auch für das Sweep-Strahlen verzinkter Oberflächen eingesetzt werden.
Eigenschaften von GRITTAL® beim Sweepen
- kantige Kornform für gezielte Oberflächenbearbeitung
- rostbeständiges Edelstahl-Strahlmittel
- mehrfach verwendbar
- geringe Staubentwicklung
- konstante Strahleigenschaften
- für Druckluft- und geeignete Schleuderradanwendungen einsetzbar
Sweep-Strahlen und Sandstrahlen – wo liegt der Unterschied?
„Sandstrahlen“ wird häufig als allgemeiner Begriff für das Strahlen von Oberflächen verwendet. Tatsächlich unterscheiden sich Strahlverfahren jedoch hinsichtlich Strahlmittel, Intensität, Anlage und gewünschtem Oberflächenergebnis.
Beim Sweepen steht nicht ein starker Materialabtrag im Vordergrund. Die Oberfläche wird kontrolliert und vergleichsweise schonend bearbeitet.
Sweepen mit Druckluft oder Schleuderrad?
Sweep-Strahlen kann abhängig von Bauteil, Strahlanlage und gewünschtem Oberflächenergebnis sowohl mit Druckluft- als auch mit Schleuderradtechnik durchgeführt werden. Beide Verfahren unterscheiden sich insbesondere hinsichtlich Flexibilität, Bauteilgeometrie, Flächenleistung und Strahlmittelauswahl.
Sweep-Strahlen mit Druckluft
Beim Druckluftstrahlen wird das Strahlmittel durch Druckluft beschleunigt und über eine Düse gezielt auf die Oberfläche geführt. Dadurch lassen sich Strahlintensität und Bearbeitungsbereich flexibel an das Werkstück anpassen.
Das Verfahren eignet sich besonders für komplexe Bauteilgeometrien, kleinere Stückzahlen oder Bereiche, die gezielt bearbeitet werden sollen. Durch die flexible Führung der Strahldüse kann der Strahlprozess individuell auf das Bauteil und das gewünschte Oberflächenergebnis abgestimmt werden.
Für das Sweep-Strahlen in Druckluftanlagen stehen unterschiedliche geeignete Strahlmittel zur Verfügung. Mehrfach verwendbare Edelstahl-Strahlmittel können aufgrund ihrer hohen Standzeit und geringen Staubentwicklung insbesondere bei wiederkehrenden Strahlprozessen wirtschaftliche und ökologische Vorteile bieten.
Sweep-Strahlen mit Schleuderrad
Beim Schleuderradstrahlen wird das Strahlmittel mechanisch beschleunigt. Das Verfahren eignet sich insbesondere für die wirtschaftliche Bearbeitung größerer Stückzahlen und Flächen.
Beim Sweepen mit Schleuderradtechnik spielt die Bauteilgeometrie eine wichtige Rolle. Da die Abwurfaggregate fest positioniert sind, müssen die zu bearbeitenden Flächen für den Strahlmittelstrom gut erreichbar sein. Bei komplexen Geometrien können einzelne Bereiche unzureichend erfasst werden.
Auch die Auswahl des Strahlmittels ist entscheidend. Mineralische Strahlmittel wie Korund, Granat oder Schlacken sind für den Einsatz in konventionellen Schleuderradanlagen in der Regel nicht geeignet. Kantige metallische Strahlmittel ermöglichen dagegen die für das Sweepen erforderliche Aufrauung auch im Schleuderradverfahren.
Mit dem kantigen Edelstahl-Strahlmittel GRITTAL® lässt sich Sweep-Strahlen in geeigneten Schleuderradanlagen umsetzen. Strahlmittel, Korngröße und Anlagenparameter müssen dabei auf das Bauteil und das gewünschte Oberflächenergebnis abgestimmt werden.
Welche Parameter sind beim Sweep-Strahlen wichtig?
Das Ergebnis beim Sweepen wird nicht allein durch das verwendete Strahlmittel bestimmt. Entscheidend ist das Zusammenspiel verschiedener Prozessparameter.
Dazu gehören insbesondere:
- Art und Form des Strahlmittels
- Korngröße
- Strahlmittelmenge
- Strahldruck bzw. Abwurfgeschwindigkeit
- Strahlwinkel
- Abstand zum Werkstück
- Bearbeitungszeit
- Ausgangszustand der Oberfläche
- gewünschtes Rauheitsprofil
- Anforderungen der nachfolgenden Beschichtung
| Parameter | Sweepen Druckluftstrahlen | Sweepen Schleuderradstrahlen |
|---|---|---|
| Schlacken, Korunde, Granatsand, Glasbruch, kantiges Edelstahl Strahlmittel (GRITTAL) | Kantiges Edelstahl Strahlmittel (GRITTAL) | |
| Korngröße [mm] | 0,10 – 0,50 | 0,30 – 0,80 |
| Strahldruck [bar] | 2,0 – 3,0 | - |
| Drehzahl [U/min] | - | 1.700 - 2.200 |
| Zinküberzug | Einheitlich mattes Aussehen, Zinkabtrag max. 10-15µ. | Einheitlich seidenmattes Aussehen, Zinkabtrag max. 10-15µ. |
Das richtige Sweep-Ergebnis hängt vom gesamten Prozess ab
Beim Sweep-Strahlen gibt es nicht die eine Kombination aus Strahlmittel, Korngröße und Anlagenparameter, die für jede Anwendung geeignet ist.
Bauteilgeometrie, Zinkoberfläche, Strahlanlage und Anforderungen der nachfolgenden Beschichtung beeinflussen das Ergebnis.
Deshalb sollte der Strahlprozess immer auf die konkrete Anwendung abgestimmt werden.
Sweep-Strahlen im VULKAN INOX Testzentrum
Welches Strahlmittel und welche Prozessparameter liefern die gewünschte Oberfläche?
Im VULKAN INOX Testzentrum in Hattingen können unterschiedliche Edelstahl-Strahlmittel und Prozessparameter unter praxisnahen Bedingungen getestet werden.
Dabei können beispielsweise unterschiedliche Korngrößen, Strahlparameter und Verfahren miteinander verglichen und die erzeugten Oberflächen bewertet werden.
So unterstützen wir Kunden dabei, eine geeignete Kombination aus Strahlmittel, Verfahren und Prozessparametern für ihre konkrete Anwendung zu finden.
Häufige Fragen zum Sweepen
Was bedeutet Sweepen?
Sweepen bezeichnet ein vergleichsweise schonendes Strahlen einer Oberfläche. Ziel ist meist die Reinigung und leichte Aufrauung als Vorbereitung für einen nachfolgenden Beschichtungsprozess.
Warum wird verzinkter Stahl gesweept?
Durch das Sweep-Strahlen kann eine verzinkte Oberfläche gereinigt und definiert aufgeraut werden. Dadurch wird sie für eine nachfolgende Beschichtung vorbereitet.
Welches Strahlmittel eignet sich zum Sweepen?
Die Auswahl hängt von Oberfläche, Anlage und gewünschtem Ergebnis ab. Neben mineralischen Strahlmitteln können für geeignete Anwendungen auch kantige Edelstahl-Strahlmittel wie GRITTAL® eingesetzt werden.
Kann mit Edelstahl-Strahlmittel gesweept werden?
Ja. Abhängig von Anwendung und gewünschtem Oberflächenergebnis können rostbeständige Edelstahl-Strahlmittel zum Sweep-Strahlen eingesetzt werden. Entscheidend sind Strahlmittel, Korngröße und die abgestimmten Prozessparameter.
Kann man im Schleuderrad sweepen?
Unter geeigneten Voraussetzungen ist Sweep-Strahlen auch mit Schleuderradanlagen möglich. Strahlmittel und Anlagenparameter müssen dabei auf Oberfläche und gewünschtes Ergebnis abgestimmt werden.
Was ist der Unterschied zwischen Sweepen und Sandstrahlen?
Sandstrahlen wird häufig als allgemeiner Begriff für verschiedene Strahlverfahren verwendet. Beim Sweepen steht dagegen ausdrücklich eine kontrollierte, schonende Oberflächenbearbeitung mit geringerem Materialabtrag im Vordergrund.
Die passende Oberfläche beginnt mit dem richtigen Strahlprozess
Jede Oberfläche stellt andere Anforderungen an Strahlmittel und Prozessparameter.
VULKAN INOX unterstützt Sie mit über 40 Jahren Erfahrung mit Edelstahl-Strahlmitteln, eigener Produktion in Deutschland sowie Anwendungstests in unserem Testzentrum in Hattingen.
Gemeinsam betrachten wir Ihre Oberfläche, das gewünschte Ergebnis und Ihren Strahlprozess.